品质留给时间来证明
专注机械配件研发定制生产
全国咨询热线:
158 1595 1688
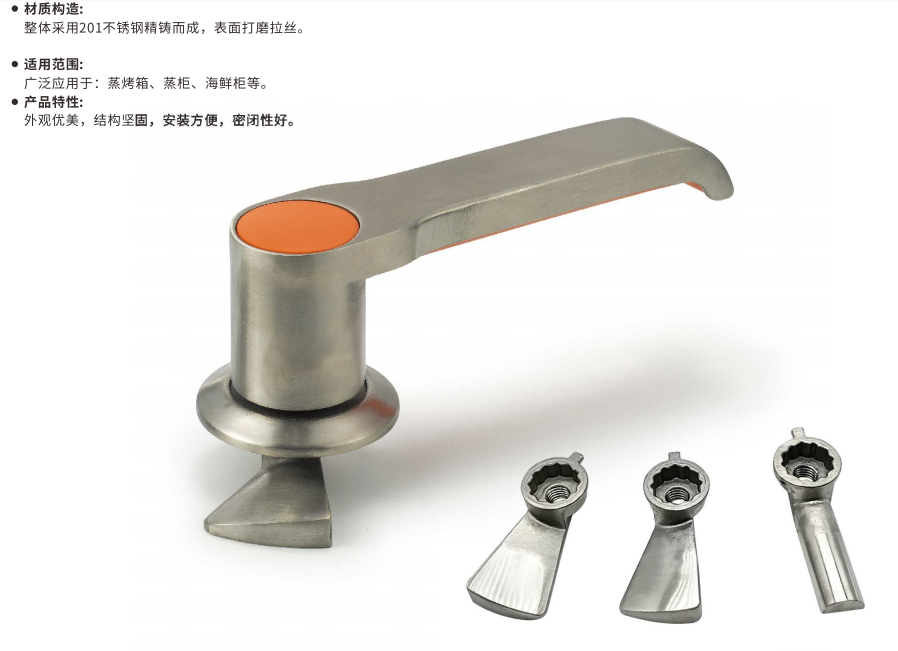
迫紧把手分表面安装和开孔安装两类。开孔式的优点是受力点落在门板内部,外观干净、不易被勾到;缺点是开孔是一次性的,开错了没法补。
所以安装前把尺寸定死,比装得快更重要。
| 对比项 | 表面安装式 | 开孔安装式 |
|---|---|---|
| 安装位置 | 整体贴在门板外侧 | 穿过门板开孔,内侧锁紧 |
| 受力分布 | 集中在表面几个螺钉 | 分散到孔壁与内衬 |
| 外观 | 凸出较多 | 贴合平整,不易勾挂 |
| 门板要求 | 厚薄都能用 | 需要足够厚度与内衬 |
| 可改性 | 换位置即可 | 孔位固定,改动困难 |
薄门板、需要分散受力、或者对清洁死角有要求的设备,更适合开孔式。

不同型号的开孔形状并不统一:有矩形孔、双圆孔、腰形孔,同一系列不同批次也可能微调。所以正规厂家的产品页通常不写死开孔尺寸,而是标注"以实物或图纸为准"。
这不是偷懒,是负责。按网上找的通用尺寸开孔,装不上的概率很高。
正确做法只有两个:
1. 先开孔,后确认开向。左开和右开的把手是对称件,孔位一致但手柄方向相反。门装到设备上才发现开向反了,只能重开孔。
2. 开孔过大,靠垫片凑。垫片能填缝,但填不住受力。压紧时门板孔边会被拉变形,越用越松。
3. 忽略门板内衬与保温层。蒸饭柜、烤箱门多为双层结构,中间有保温层。开孔深度不够,锁紧件顶不到内衬,等于没固定。
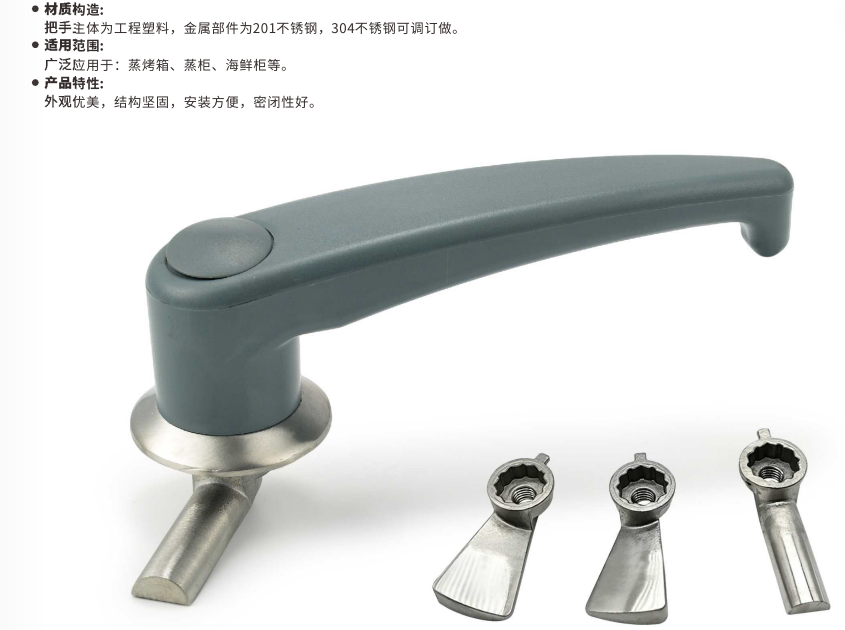
开孔式迫紧把手的金属件常规是 201 不锈钢、表面打磨拉丝,成本和外观都够用。以下情况建议选 304:
具体型号可以对照 开孔式迫紧把手 1 与 开孔式迫紧把手 2;如果是表面安装场景,看 迫紧把手 4 更合适。
三个动作就够:关门后按压门板四角,门缝应均匀;扳动手柄全程无卡顿;用一张纸夹在门缝各处,抽不出来说明密封到位。有任何一项不通过,先调门扣,别急着加力。
留下需求,客服收到后第一时间联系您
客服已收到您的咨询,将尽快联系您
如需微信直聊,可再次发起咨询时点击「加微信直聊」
WeChat & WhatsApp Consultation